

Konsultacje dotyczące produktu
Twój adres e-mail nie zostanie opublikowany. Wymagane pola są zaznaczone *

Pochodząc z Chin, marketing na świecie.
A folia klejąca na gorąco to termoplastyczna warstwa wiążąca, która jest stała w temperaturze pokojowej, topi się w płynną ciecz po podgrzaniu, a następnie szybko ponownie zestala się po ochłodzeniu, tworząc wiązanie strukturalne lub półstrukturalne. Cechą charakterystyczną odróżniającą go od płynnych klejów i taśm samoprzylepnych jest to, że tak jest W 100% stały, nie zawierający rozpuszczalników i nie wymagający czasu utwardzania ani schnięcia . Wiązanie powstaje wyłącznie w wyniku termicznej zmiany fazowej. To sprawia, że folie termotopliwe doskonale nadają się do procesów szybkiego laminowania, wrażliwych podłoży, które nie tolerują rozpuszczalników i zastosowań wymagających jednolitych, pozbawionych pustych przestrzeni linii łączenia z precyzyjną kontrolą grubości. Najpopularniejszymi polimerami bazowymi są etylen-octan winylu, poliolefina, termoplastyczny poliuretan i poliamid, każdy zaprojektowany dla określonego zakresu temperatur wiązania i profilu zgodności podłoża.
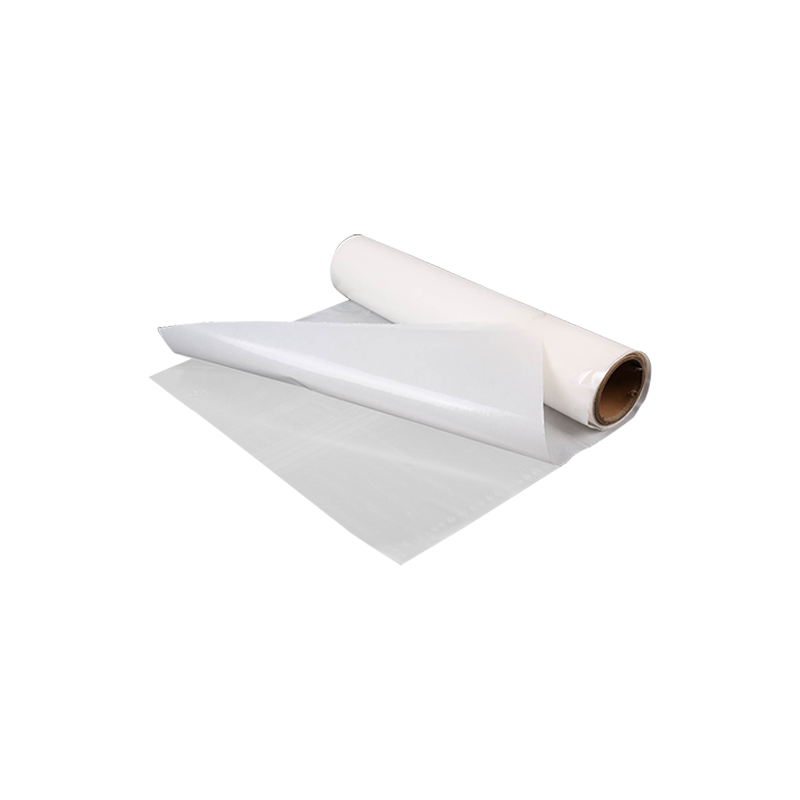
Proces łączenia folii termotopliwej jest trzyetapowym cyklem termicznym. Najpierw folię podgrzewa się powyżej jej temperatury topnienia, zazwyczaj do temperatury pomiędzy 80°C i 180°C w zależności od rodzaju polimeru. W tej temperaturze lepkość drastycznie spada — często do wartości w zakresie od 5 000 do 50 000 centypuazów — umożliwiając przepływ stopionego kleju i zwilżanie powierzchni podłoża. Po drugie, stopiony klej wnika w nierówności powierzchni, pory i wiązki włókien tekstylnych, tworząc mechaniczne zazębienie. Po trzecie, w miarę usuwania ciepła polimer rekrystalizuje lub zeszkli się, zatrzymując połączoną strukturę i przenosząc obciążenie mechaniczne przez połączoną powierzchnię styku.
Tym, co odróżnia folie termotopliwe od innych form kleju, jest jednolita, wstępnie uformowana grubość. Folia jest produkowana według dokładnej grubości, zazwyczaj od 20 do 200 mikronów i ten wskaźnik jest utrzymywany na całej linii wiązania. Nie ma cienkich plam, pustych przestrzeni powstałych w wyniku odparowania rozpuszczalnika i nie ma wytłoczeń na krawędziach. W zastosowaniach takich jak laminowanie tekstyliów lub łączenie membran w odzieży outdoorowej ta konsystencja przekłada się bezpośrednio na gwarantowaną wodoszczelność i przewidywalne wartości oddychalności.
Szkielet polimerowy określa każdy krytyczny parametr wydajności: temperaturę mięknienia, odporność chemiczną, elastyczność w niskiej temperaturze i kompatybilność z podłożem. Wybór niewłaściwego składu chemicznego dla środowiska końcowego zastosowania jest najczęstszą przyczyną awarii kleju. Poniższa tabela przedstawia cztery główne typy folii termotopliwych z ich typowymi zakresami zastosowań.
| Typ polimeru | Typowy zakres topnienia | Kluczowa siła | Pierwotne ograniczenie | Typowe zastosowania |
|---|---|---|---|---|
| EVA (octan etylenu i winylu) | 65-95°C | Szeroka przyczepność, niski koszt, szybkie wiązanie | Słaba odporność na rozpuszczalniki, ograniczone zastosowanie w wysokich temperaturach | Obuwie, laminowanie tkanin, pakowanie |
| Poliolefina (na bazie PP/PE) | 110-150°C | Doskonała odporność chemiczna, lekka | Wymaga obróbki powierzchniowej na wielu podłożach | Części wewnętrzne samochodów, opakowania medyczne |
| TPU (termoplastyczny poliuretan) | 100-160°C | Wysoka elastyczność, odporność na ścieranie, trwałość w praniu | Wyższy koszt, wrażliwość na wilgoć przed obróbką | Odzież bezszwowa, sprzęt outdoorowy, odzież medyczna |
| Poliamid (PA / Nylon) | 110-160°C | Odporność na ciepło, możliwość czyszczenia chemicznego, sztywne wiązanie | Sztywna linia wiązania, może wydawać się sztywna w dotyku | Wkładki odzieżowe, tapicerka samochodowa |
| PES (kopoliester) | 120-160°C | Doskonała przyczepność do PET, szybko zmywalna | Wysoka temperatura przetwarzania, wąski zakres substratów | Klejenie tkanin poliestrowych, filtracja przemysłowa |
W obrębie jednej rodziny polimerów wydajność jest dostosowywana poprzez regulację wskaźnika szybkości płynięcia (MFI). MFI mierzy, ile gramów polimeru przepływa przez znormalizowaną matrycę w ciągu 10 minut w określonej temperaturze i masie, zgodnie z normą ASTM D1238. Folia o wysokim MFI, o wartościach powyżej 50 g/10 min, jest płynna i wnika głęboko w porowate podłoża, takie jak tkaniny, tworząc silne wiązanie mechaniczne. Folia o niskim MFI, poniżej 10 g/10 min, pozostaje bardziej lepka i pozostaje na powierzchni, tworząc warstwę wypełniającą szczeliny, która dobrze sprawdza się w przypadku gładkich, nieporowatych podłoży, takich jak laminowanie metalu lub folii.
Czas otwarty – przedział pomiędzy stopieniem folii a początkiem budowania siły wiązania w wyniku chłodzenia – to kolejny parametr krytyczny dla procesu. W przypadku ręcznych operacji układania dłuższy czas otwarty 20 do 60 sekund umożliwia operatorowi zmianę położenia części. W przypadku szybkiego laminowania ciągłego pożądany jest krótki czas otwarty poniżej 5 sekund, ponieważ umożliwia on natychmiastową dalszą obróbkę. Czas otwarty jest kontrolowany przez szerokość piku topnienia na krzywej różnicowej kalorymetrii skaningowej polimeru; ostry, wąski pik topnienia powoduje krótki czas otwarcia, podczas gdy szerszy zakres topnienia go wydłuża.
Folia kleju topliwego aktywowana jest poprzez jednoczesne zastosowanie ciepła i ciśnienia. Konkretny park maszynowy zależy od wielkości produkcji i geometrii łączonych części. Każda metoda zapewnia inny profil termiczny, a gatunek folii musi być dostosowany do metody ogrzewania, aby uzyskać pełną siłę wiązania bez degradacji termicznej.
Jest to najpopularniejsza metoda przemysłowa. Folię umieszcza się pomiędzy dwoma podłożami i przepuszcza przez podgrzewany docisk lub ciągłą prasę taśmową. Temperatura, ciśnienie i czas przebywania są precyzyjnie kontrolowane. Laminatory taśmowe mogą pracować w sposób ciągły z prędkościami przekraczającymi 10 metrów na minutę do cienkich folii EVA łączących warstwy tkanin. Parametrem krytycznym jest temperatura na linii wiązania, a nie tylko wartość zadana grzejnika. Opór cieplny podłoży oznacza, że temperatura folii jest opóźniona w stosunku do temperatury płyty dociskowej. Termopara osadzona w testowym przebiegu laminowania to najbardziej niezawodny sposób kalibracji rzeczywistego okna przetwarzania.
W przypadku ciętych części, podeszew butów lub wkładek do odzieży folia jest wstępnie przycinana do kształtu i aktywowana w podgrzewanej prasie dociskowej. Prasa zapewnia wysokie ciśnienie – do 3 do 5 barów (0,3 do 0,5 MPa) — co wymusza ścisły kontakt stopionej folii z podłożem. Metoda ta jest standardem w przypadku podnosków obuwia i zapiętków, gdzie pomiędzy materiałem wierzchnim a elementem wzmacniającym umieszcza się wstępnie wyciętą wkładkę z folii poliamidowej lub EVA i stapia się ją w jednym cyklu prasowania trwającym od 15 do 45 sekund.
W technicznej odzieży wierzchniej i medycznej odzieży ochronnej folie termotopliwe są cięte na wąskie taśmy i nakładane na szwy za pomocą zgrzewarki taśmowej na gorące powietrze. Maszyna kieruje strumień ogrzanego powietrza jednocześnie na taśmę i tkaninę, topiąc folię bezpośrednio przed wciśnięciem jej w szew przez wałek dociskowy. TPU jest dominującą substancją chemiczną w tym zastosowaniu, ponieważ powstały uszczelniony szew musi przynajmniej przetrwać 40 cykli prania w temperaturze 60°C nie przecieka, zachowując jednocześnie elastyczność pozwalającą na rozciąganie się wraz z tkaniną.
Wiązanie z podłożem tworzy się poprzez połączenie mechanicznego blokowania i specyficznej adhezji - oddziaływań polarnych, wiązań wodorowych lub, w niektórych preparatach reaktywnych, wiązań kowalencyjnych. Ogólna zasada jest taka, że folia topliwa musi mieć energię powierzchniową niższą niż energia powierzchniowa podłoża w momencie łączenia. Folie poliolefinowe o wewnętrznie niskiej energii powierzchniowej wynoszącej około 30 dyn/cm , słabo wiążą się z czymkolwiek, chyba że podłoże zostanie wstępnie poddane obróbce wyładowaniem koronowym, plazmą lub płomieniem w celu podniesienia jego energii powierzchniowej powyżej 38 dyn/cm.
Folie TPU i EVA są bardziej wyrozumiałe ze względu na polarne grupy octanowe i uretanowe, które tworzą wiązania wodorowe z grupami hydroksylowymi i karbonylowymi na podłożach takich jak skóra, bawełna i tkaniny powlekane poliuretanem. Jednakże zanieczyszczenie jest wrogiem każdego klejenia na gorąco. Nawet oleje do odcisków palców mogą tworzyć słabą warstwę graniczną, która powoduje pozorną przyczepność, która zawodzi pod obciążeniem. Przetarcie alkoholem izopropylowym i czystą, niestrzępiącą się szmatką bezpośrednio przed laminowaniem to minimalne przygotowanie powierzchni dla każdego krytycznego połączenia.
Folie klejów topliwych są chemicznie stabilne podczas przechowywania w porównaniu z klejami reaktywnymi w płynie, ale nie są odporne na starzenie. Podstawowymi mechanizmami degradacji są utlenianie szkieletu polimeru – szczególnie w przypadku nienasyconych gatunków EVA – oraz absorpcja wilgoci, szczególnie przez TPU i poliamid. W szczególności folie TPU są higroskopijne: pochłaniają wilgoć z powietrza, która po podgrzaniu folii do temperatury powyżej 100°C odparowuje i tworzy pęcherzyki, puste przestrzenie oraz słabą, pienistą linię wiązania. Nieotwarta, zapakowana w barierę dla wilgoci folia TPU ma typowy okres trwałości 12 miesięcy od daty produkcji . Po otwarciu folię należy zużyć w ciągu 24 do 48 godzin, chyba że jest przechowywana w suchej szafce o punkcie rosy poniżej -30°C.
Folie poliolefinowe są najbardziej stabilne podczas przechowywania, odporne zarówno na utlenianie, jak i wchłanianie wilgoci. Folie poliamidowe są dobrze odporne na utlenianie, ale pochłaniają wilgoć jeszcze bardziej agresywnie niż TPU. Folia poliamidowa wystawiona na działanie wilgoci otoczenia przez jeden dzień może zawierać wystarczającą ilość wody, aby podczas aktywacji wystąpiła widoczna piana. Wstępne suszenie rolki folii w suszarce adsorpcyjnej w temp 60°C przez 4 do 6 godzin przed obróbką jest standardową procedurą w zastosowaniach wymagających dużej niezawodności, takich jak klejenie wnętrz samochodów, gdzie uszkodzony szew stanowi podstawę roszczenia gwarancyjnego.
Sprawdzenie wiązania folii termotopliwej wymaga czegoś więcej niż tylko subiektywnego testu odrywania. Poniższe testy dostarczają danych ilościowych, które można śledzić statystycznie w produkcji.
Branża folii samoprzylepnych termotopliwych reaguje na presję regulacyjną dotyczącą jednorazowych tworzyw sztucznych i odpadów składowanych na wysypiskach, wprowadzając kilka zmian technologicznych. Biofolie EVA, w których składnik etylenowy pochodzi z etanolu z trzciny cukrowej, a nie z ropy naftowej, są obecnie dostępne na rynku i mają właściwości zasadniczo identyczne z foliami petrochemicznymi. Co ważniejsze, w recyklingu tekstyliów coraz popularniejsze staje się opracowanie zmywalnych i rozłączalnych folii samoprzylepnych. Folie te silnie wiążą się przez cały okres użytkowania odzieży, ale są opracowane tak, aby tracić przyczepność pod wpływem określonego warunku wyzwalającego – określonego pH, skoku temperatury powyżej normalnej temperatury prania lub kąpieli chemicznej – umożliwiając oddzielenie połączonych warstw w celu recyklingu. Głównym motorem tych badań jest plan działania Unii Europejskiej dotyczący gospodarki o obiegu zamkniętym, ponieważ łączone wielomateriałowe laminaty tekstylne nie nadają się obecnie do recyklingu i trafiają na składowiska lub do spalania.
Odporny na ciepło materiał do etykiet laserowych: podłoża, działanie i przewodnik po wyborze
Etykiety papierowe syntetyczne do mrożonek: druk fleksograficzny i atramentowy UV
Twój adres e-mail nie zostanie opublikowany. Wymagane pola są zaznaczone *
