

Konsultacje dotyczące produktu
Twój adres e-mail nie zostanie opublikowany. Wymagane pola są zaznaczone *

Pochodząc z Chin, marketing na świecie.
Przetwórca etykiet obsługujący linię do malowania proszkowego powiedział nam kiedyś o przezroczystej rolce maskującej PET o grubości 50 µm, która zawinęła się na krawędziach w piecu do utwardzania w temperaturze 190°C. Film był w porządku po pięciu minutach i zrujnowany po ośmiu. Ta pojedyncza awaria wyjaśnia, co tak naprawdę oznacza w praktyce „wysoka temperatura folii pet”: standardowy PET nie jest domyślnie materiałem żaroodpornym, ale jego odpowiedni gatunek wytrzymuje znacznie więcej ciepła, niż zakłada większość kupujących.
Oto krótka wersja. Standardowy dwuosiowo zorientowany PET działa w temperaturach od około -70 ° C do 150 ° C. Stabilizowany termicznie PET wytrzymuje ciągłą pracę w temperaturze 180–200 ° C i toleruje szczyty w pobliżu 230 ° C przez kilka minut. Nad tym sufitem potrzebujesz folii PI lub zupełnie innego podłoża. Po rozstrzygnięciu kwestii temperatury rzeczywiste ryzyko przenosi się na skurcz, skład chemiczny kleju, płaskość wykładziny i tolerancję nacięcia.
Najpierw wniosek: PET nie zawodzi w wysokiej temperaturze, ponieważ topi się. Nie udaje się to, ponieważ orientacja zablokowana w folii podczas rozciągania ulega rozluźnieniu, a folia kurczy się. Kup gatunek stabilizowany termicznie i podnieś sufit z około 150°C do około 200°C bez zmiany podłoża.
Politereftalan etylenu jest półkrystaliczny, a jego temperatura zeszklenia wynosi blisko 78°C. Poniżej tego punktu folia jest sztywna i stabilna wymiarowo. Powyżej obszary amorficzne miękną, a orientacja molekularna zaczyna się rozluźniać. Na linii można zaobserwować zawijanie się krawędzi, utratę szerokości i ostatecznie wyciekanie kleju na oprzyrządowanie.
Frakcja krystaliczna oszczędza PET. Kryształy topią się dopiero w temperaturze około 250–260 ° C, więc prawidłowo utrwalona termicznie folia może zachować swój kształt długo po zmiękczeniu fazy amorficznej. Stabilizacja cieplna to zasadniczo etap wyżarzania: folia jest utrzymywana pod napięciem w podwyższonej temperaturze, więc większość skurczu zachodzi w fabryce, a nie w piekarniku.
Sekwencyjne rozciąganie dwuosiowe pozostawia większe odkształcenie szczątkowe w kierunku maszyny. Folia, która po dostarczeniu jest płaska, może po dwudziestu minutach w temperaturze 160°C skurczyć się w poprzek wstęgi o 2–3%.
Gatunki stabilizowane termicznie są wyżarzane pod napięciem. Dostawcy zazwyczaj podają, że skurcz resztkowy wynosi poniżej 0,5% w temperaturze 150°C przez 30 minut w porównaniu z 1,5–3,0% w przypadku folii standardowej.
Kleje silikonowe zachowują wytrzymałość na odrywanie w temperaturze powyżej 200°C; systemy na bazie kauczuku miękną od około 70°C; akryle zwykle osiągają temperaturę około 120–150 ° C. Folia może przetrwać w piekarniku, podczas gdy klej nie.
Powłoki antyadhezyjne, podkłady i gramatura podkładu decydują o tym, czy rolka pozostanie płaska w gorącym tunelu i czy usunięcie pozostawi pozostałości na części.
Poniższe liczby to typowe wartości z arkusza danych, a nie gwarancje. Profil pieca, czas przebywania, napięcie wstęgi i geometria części będą je zmieniać, dlatego zanim poprosisz o próbki, potraktuj stół jako narzędzie do przesiewania.
Czasami granica wyznacza część, a nie film. Kiedy tabliczka znamionowa lub etykieta identyfikacyjna przechodzi przez tunel suszący na obudowach urządzeń w temperaturze 110–130°C, odporna na wysokie temperatury biała folia samoprzylepna z PVC jest często bardziej praktycznym i tańszym wyborem niż stabilizowany termicznie materiał etykietowy z PET, pod warunkiem, że powierzchnia jest gładka, a wymagania dotyczące usuwania są niewielkie.
 SVLWA 80#E(W) Odporna na wysokie temperatury biała folia samoprzylepna z PVC Podłoże: PVC Grubość kleju: Możliwość dostosowania Siła odrywania blachy stalowej 180°: Możliwość dostosowania Zobacz produkt →
Kupujący zazwyczaj porównują grubość i cenę. Dwie liczby decydujące o powodzeniu serii to swobodny skurcz po trzydziestu minutach w temperaturze i trwałość odrywania po tej samej ekspozycji. Poniższy wykres pokazuje, dlaczego tania bułka staje się droga w temperaturze 200°C.
Wysokość słupka reprezentuje swobodny skurcz po 30 minutach, indeksowany według wspólnej skali.
Zatrzymywanie skórek opowiada podobną historię. Klej silikonowy na nośniku stabilizowanym termicznie często zachowuje około 85% pierwotnej odklejenia po 30 minutach w temperaturze 200°C i nadal można go łatwo odkleić bez pozostałości. Klej na bazie gumy na tym samym nośniku pozostawi smugę, którą należy przetrzeć rozpuszczalnikiem, co zwykle kosztuje więcej niż folia.
Popyt nie rozkłada się równomiernie. Poniższy wykres pokazuje, jak zwykle rozkłada się zużycie PET w wysokiej temperaturze w różnych gałęziach przemysłu.
Segment baterii to miejsce, w którym PET jako pierwszy kończy się zapas. W przypadku prasowania na gorąco CCS i łączenia folii miedzianej FPC, gdzie temperatura 200°C jest utrzymywana pod ciśnieniem przez kilka minut, termoutwardzalna folia PI o klasie palności VTM-0 całkowicie zastępuje PET, a nie jest nakładana na nią.
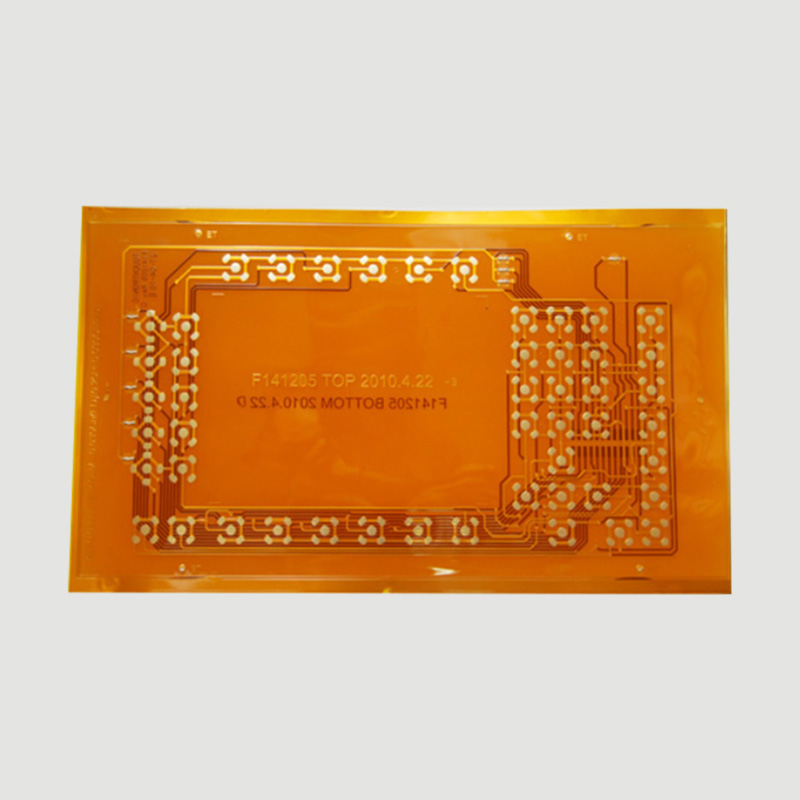 YH-RFPI 50# Folia termoutwardzalna VTM-0 PI Podłoże: PI Grubość kleju: konfigurowalna 180° siła odrywania płyty aluminiowej: ≥ 17N/25mm Klasa trudnopalności: VTM-0 Zobacz produkt →
Nie każda praca w wysokiej temperaturze jest pracą maskującą. Etykiety identyfikacyjne, które przechodzą przez lutowanie na fali, stacje znakowania laserowego lub cykle mycia, wymagają materiału wierzchniego, który utrzyma wydruk i pozostanie płaski. PET jest zwykle właściwą odpowiedzią, ponieważ prawie nie pochłania wilgoci i nie rozciąga się podczas sztancowania.
Dominują dwa praktyczne warianty. Pierwsza to matowa srebrna folia PET połączona z klejem uznanym przez UL, stosowana tam, gdzie etykieta jest umieszczona na metalowej obudowie, która nagrzewa się podczas użytkowania i gdzie liczy się dokumentacja agencji. Druga to folia do grawerowania laserowego, łamliwa lub niełamliwa, używana do produkcji trwałych kodów kreskowych i etykiet aktywów. Jeśli porównujesz te podłoża, ten podział podłoża z żaroodpornych materiałów do etykiet laserowych omawia kompromisy w zakresie wydajności bardziej szczegółowo.
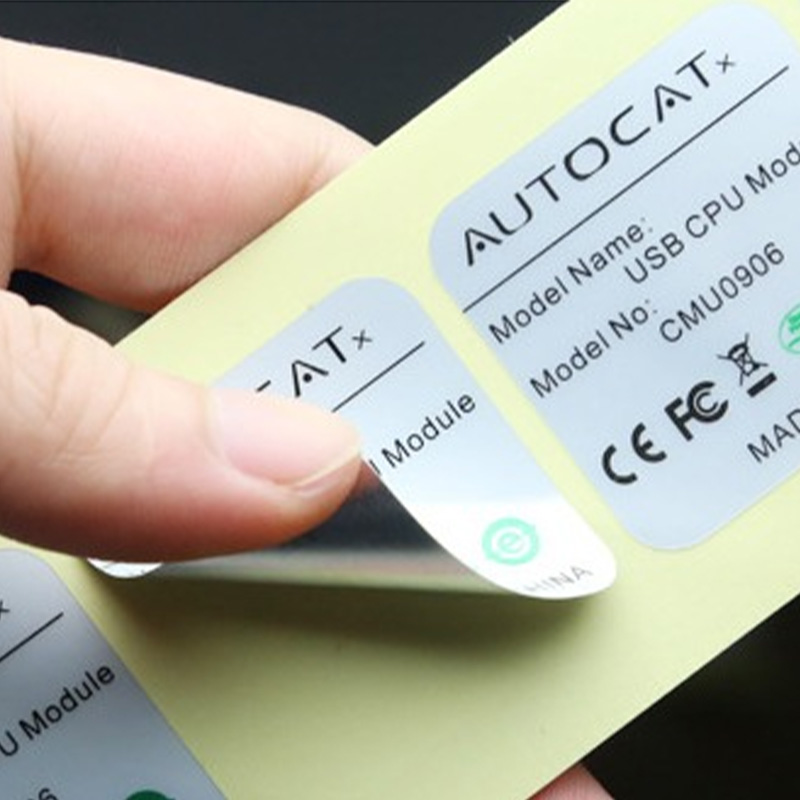 TLSMB 50 # (W) A Biała gruba podstawa Klej UL zmieniająca kolor matowa srebrna folia PET Podłoże: Zmieniający kolor matowy srebrny PET Grubość kleju: konfigurowalna Płyta stalowa 180° Siła odrywania: konfigurowalna Zobacz produkt →
Jedna uwaga dotycząca tolerancji: etykieta PET o grubości 50 µm, której grubość jest określona jako ±5%, może różnić się w zależności od partii na tyle, że może to spowodować zmianę ciśnienia sztancowania. Zapytaj o wartość zmierzoną, a nie nominalną.
Przymocuj termoparę do rzeczywistego podłoża. Podczas krótkiego postoju wyświetlacze piekarnika zwykle wskazują temperaturę o 20–30°C wyższą niż część.
PET stabilizowany termicznie is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silikon do gołego metalu i czystego usuwania, akryl do ogólnego zastosowania, guma tylko tam, gdzie temperatura utrzymuje się poniżej 80°C.
Grubsza folia jest odporna na zwijanie, ale mniej dopasowuje się do promieni. Przed wyceną określić tolerancję szerokości szczeliny, zwykle ± 0,2 mm i średnicę rdzenia.
Dwa lub trzy pilotażowe rzuty w rzeczywistym procesie ujawnią zwijanie się, pozostałości i skurczenie szybciej niż jakiekolwiek porównanie w arkuszach danych.
Folia żaroodporna jest nadal produktem powlekanym polimerem i ulega degradacji na półce, jeśli jest źle przechowywana. Przechowuj bułki w oryginalnym opakowaniu w temperaturze 23 ± 5 °C i przy wilgotności względnej 50 ± 10%, z dala od bezpośredniego światła słonecznego i źródeł ozonu. Rozsądnym punktem odniesienia jest dwunastomiesięczny okres przydatności do spożycia od daty produkcji, a kleje samoprzylepne zyskują przyczepność wraz z wiekiem, dlatego należy zmieniać zapasy, a nie składować je.
Dokumentacja dotycząca zgodności rzadko wygrywa zamówienie, ale brak certyfikatu powoduje jego utratę. Dbaj o to, aby deklaracje były aktualne i dopasowane do konkretnej konstrukcji, którą wysyłasz.
Wybór folii do zastosowań PET w wysokich temperaturach sprowadza się do jednego, szczerego pytania: jaką temperaturę faktycznie widzi dana część i jak długo. Odpowiedz na to pytanie za pomocą termopary, a następnie dopasuj skurcz, przyczepność i płomień do odpowiedzi. Standardowy PET to delikatny materiał do 150°C, PET stabilizowany termicznie sprawdza się w większości procesów przemysłowych do 200°C, a PI przejmuje kontrolę po przekroczeniu tych limitów. Popraw tę sekwencję, a zawijanie się krawędzi przestanie być powtarzającym się problemem produkcyjnym.
Niestandardowa formuła kleju: dopasowanie podłoża, gramatura powłoki i prędkość linii
Klej kontra klej: co nabywcy przemysłowi muszą określić przed złożeniem dzisiejszego zamówienia
Twój adres e-mail nie zostanie opublikowany. Wymagane pola są zaznaczone *
